

Razlika medspajkalna pastaintokostaja ena izmed najbolj vztrajno zmedenih tem pri sestavljanju elektronike. Tehniki jih združujejo. Nabavni agenti naročajo napačen material. Inženirji določajo fluks, ko mislijo na pasto. Obe snovi imata prekrivajočo se kemijo in obe vključujeta tisto sivo, nekoliko lepljivo snov, zaradi katere spajka dejansko deluje-, zato je zmeda smiselna. Toda ta napaka stane pravi denar in povzroči napake, ki se pokažejo tedne ali mesece kasneje.
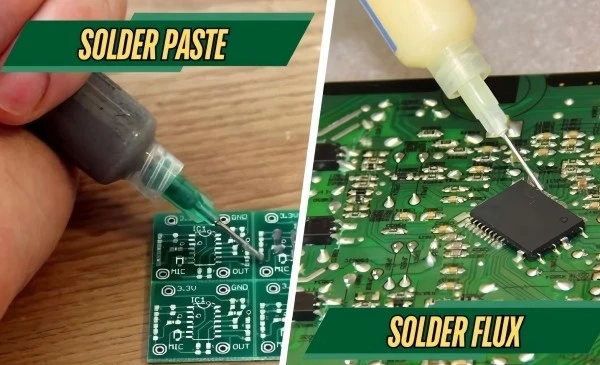
Kaj Flux dejansko počne
Flux je v osnovi čistilno sredstvo. Nič bolj eksotičnega od tega.
Kovinske površine oksidirajo. Bakrene blazinice na tiskanem vezju v nekaj urah po izdelavi razvijejo to značilno zatemnitev. Sestavni deli prihajajo od dobaviteljev z že oblikovanimi oksidnimi plastmi. Ko poskušate spajkati oksidirano kovino, se staljena zlitina strdi in noče zmočiti površine. Spoj izgleda grozno in slabo prevaja.
Flux vsebuje aktivatorje-običajno organske kisline, kot je abietinska kislina iz borove kolofonije, ali bolj agresivne spojine, odvisno od formulacije-ki med segrevanjem kemično napadajo te oksidne plasti. Talilo v bistvu očisti kovino točno v trenutku, ko jo potrebujete: ko poskuša staljena spajka ustvariti vez.
Tukajšnja kemija je starejša, kot se večina ljudi zaveda. Kolofonijski tok sega stoletja nazaj za uporabo pri obdelavi kovin. Elektronska industrija ga je podedovala in nato desetletja izpopolnjevala različice za vse bolj zahtevne aplikacije.
Tri družine Flux (in zakaj so pomembnejše, kot bi si mislili)
Talilo-na osnovi kolofonije prihaja iz borovega soka. resno Naravna smola se predela in združi z različnimi aktivatorji, da se ustvarijo klasifikacije R, RMA in RA, na katere se vsi sklicujejo, ne da bi jih popolnoma razumeli. Navadna kolofonija (tip R) nežno deluje na razmeroma čistih površinah. Rahlo aktivirana kolofonija (RMA) prenese zmerno oksidacijo. Aktivirana kolofonija (RA) se spopade z močno onesnaženimi površinami, vendar pusti jedke ostanke, ki jih je nujno treba očistiti.
Težava s pretokom kolofonije? Tisti lepljivi ostanek. Privlači prah. Videti je neprofesionalno. In če boste ploščo kasneje premazovali s konformnim premazom, vso srečo, da se bo premaz prijel na kontaminacijo fluksa.
Vodo{0}}topni fluks odpravi glavobol pri čiščenju z uporabo aktivatorjev, ki se raztopijo v navadni vodi. Sliši se odlično, dokler ne ugotovite, da so te formulacije precej bolj agresivne-morajo biti, saj se ostanek vseeno spere. Pustite v vodi{4}}topne ostanke fluksa na plošči? Zagotovljena korozija. Organske kisline kar naprej napadajo kovino.

No-clean flux se ni pojavil v 90. letih 20. stoletja, ko so proizvajalci skušali v celoti odpraviti korak čiščenja. Koncept: pripravite dovolj blage aktivatorje, da majhni ostanki, ki ostanejo po reflowu, ne poškodujejo ničesar. Teoretično preskočite postopek pranja, prihranite čas in zmanjšate kemične odpadke.
V praksi? No.
Ne{0}}Mit o čistem
Ko sem začel delati v tej panogi, mi ni nihče rekel: »ne-čisto« ne pomeni, da »nikoli ne potrebuje čiščenja«.
To pomeni, da ostanek verjetno ne bo povzročal okvar v običajnih delovnih pogojih v normalnih okoljih v pričakovani življenjski dobi izdelka. Verjetno.
Ostanki še vedno absorbirajo vlago. Še vedno ima nekaj ionske vsebnosti. Še vedno preprečuje konformni oprijem premaza. Še vedno izgleda kot smeti pod pregledom.
Za potrošniško elektroniko, ki gre v treh letih na odlagališče? No-clean ne deluje dobro. Za medicinske pripomočke? Aerospace? Uporaba pod-pokrovom motorja? Očisti ta fluks. Standardi IPC ne dovoljujejo, da ostanejo-čisti ostanki, vendar vsak inženir, ki določa vojaške ali visoko{5}}zanesljive sklope, ve bolje.
Videl sem plošče, vrnjene s terena z dendriti-kristalnimi kovinskimi izrastki-premostitvenimi sledmi, ker noben-čisti ostanek sčasoma ni absorbiral dovolj vlage, da bi omogočil elektrokemično migracijo. Ostanek je bil glede na podatkovni list "varen". Plošča je vseeno odpovedala.
Zdaj o spajkalni pasti
Spajkalna pasta se bistveno razlikuje od talila, ker vsebuje dejansko kovino.
Stvar je približno 50 % fluksa po prostornini, vendar 90 % kovine po teži. To razmerje zveni protislovno, dokler se ne spomnite, kako gosta sta kositer in srebro v primerjavi z organskimi spojinami. Kovinski del je sestavljen iz drobnih sferičnih delcev-od 75 mikronov do 15 mikronov, odvisno od uporabe-, ki so suspendirani v mediju fluksa.
Ko ljudje rečejo "spajkalna pasta", opisujejo mehanizem dostave za natančno nadzorovane količine spajkalne zlitine na ploščice tiskanega vezja med montažo na površino. Komponenta fluksa čisti površine med reflowom. Kovinski delci se stopijo skupaj in tvorijo dejanski spoj.
Spajkalne paste ne morete zamenjati s talilom. Flux ne vsebuje kovine. Ne bo ustvaril električne povezave. Samo ... čisti.
Prav tako res ne morete zamenjati spajkalne paste za talilo pri ročnem spajkanju. Spajkalna pasta je zasnovana za tiskanje šablon in pečice za reflow. Reologija je povsem napačna za dovajanje-žice na konico spajkalnika.

Nočna mora za shranjevanje
Nihče me ni opozoril na hladilnik.
Spajkalno pasto je treba hraniti v hladilniku-običajno pri 2 stopinjah do 10 stopinj -s skrbno nadzorovano vlažnostjo. Aktivatorji toka v pasti počasi reagirajo s kovinskim prahom tudi pri nizkih temperaturah. Če je dovolj časa, te reakcije povzročijo, da se delci zvarijo v kepe, ki zamašijo odprtine šablone in razdelijo igle.
Večina spajkalne paste ima rok trajanja šest mesecev v hladilniku. Vodo{1}}topne formulacije včasih trajajo samo tri mesece. Fine-paste iz smole z manjšimi delci se hitreje razgradijo, ker povečana površina pospeši reakcijo varjenja.
In ne morete kar potegniti kozarca iz hladilnika in začeti tiskati.
Hladna pasta ima popolnoma napačno viskoznost. Tiskalo se bo kot smeti. Potrebujete štiri do šest ur na sobni temperaturi, preden se material dovolj stabilizira za uporabo. Pohiti to ogrevanje s segrevanjem paste? Pravkar si ločil fluks od kovine in uničil celotno posodo.
Potem je tu še problem kondenzacije. Odprite posodo s hladno pasto in vlaga iz zraka se takoj kondenzira na površini. Ta vlaga povzroči združevanje in brizganje spajk med reflowom. Pustite, da se pasta zapre na toplem. Vedno.
Flux je sam po sebi veliko bolj prizanesljiv. Tekoči tok v steklenici običajno zdrži leto ali dve pri sobni temperaturi. Spajkalni-žici s polnjenjem v bistvu nikoli ne poteče rok uporabe, če jo hranite na suhem. Tok v žici je inkapsuliran stran od zraka.
Ko gredo stvari narobe
Napake spajkalne paste zapolnijo cele učbenike. Omenil bom tiste, ki preganjajo moje nočne more.
Nagrobna plošča se pojavi, ko se komponenta čipa-običajno majhen upor 0402 ali 0201-vstane na enem koncu med reflowom, nasprotna ploščica pa se popolnoma dvigne. Površinska napetost staljene spajke na eni strani del dobesedno obrne navpično. Izgleda popolnoma kot nagrobnik, od tod tudi ime. Vzroki vključujejo neenakomerne usedline paste, neenakomerno segrevanje, asimetrično zasnovo ploščice ali komponente, ki niso-na sredini.
Stopnje nagrobnih spomenikov skokovito narastejo pri spajkah brez svinca, ker višje temperature ponovnega polnjenja povečajo sile površinske napetosti. Videl sem proizvodne linije, ki so brezhibno delovale s kositr-svincem, nenadoma proizvedle 2-odstotne stopnje nagrobnikov po prehodu RoHS.
Premostitev se zgodi, ko se spajka razteza med sosednjimi blazinicami, kar povzroči kratke stike. Običajni krivci: preveč paste, prevelike odprtine šablone, sestavni deli potiskajo pasto vstran med nameščanjem. QFP-ji s finim{2}}naklonom so premostitvene tovarne, če vaš proces ni vključen.
Hladni spoji-dolgočasni, zrnati, šibki spoji-so posledica nezadostne toplote ali časa nad likvidusom. Spajka se nikoli popolnoma ne stopi. Spoj izgleda slabo in slabše deluje.
Do praznjenja pride, ko plin, ujet v spoju, ustvari votle žepe. Nekaj praznjenja je sprejemljivo. Toda na termičnih blazinicah pod močnostnimi komponentami? Te praznine delujejo kot toplotni izolatorji. Naprava se pregreje. Začenjajo prihajati vračila s terena.
Težave s pretokom so drugačne
Napake fluksa so običajno manj opazne in dolgoročne-.
Neustrezno čiščenje pušča ionsko onesnaženje, ki privlači vlago in omogoča korozijo. Tega neuspeha med testiranjem proizvodnje ne boste videli. Videli boste, da ne uspe osemnajst mesecev pozneje, ko bo stranka poklicala.
Uporaba napačne vrste toka za aplikacijo ustvarja tveganja glede zanesljivosti, ki jih testiranje ne more zlahka ujeti. Brez-čistih ostankov v vlažnem okolju. Kolofonijski tok pod konformno prevleko. Vodo{4}}topno talilo, ki ni bilo popolnoma oprano.
Fluks s potečenim rokom uporabe izgubi aktivnost. Aktivatorji se razgradijo. Nenadoma vaš spajkalnik ustvari spoje, ki so videti v redu, vendar imajo mikroskopsko razmočeno površino, ker oksidna plast ni bila popolnoma odstranjena. Spoj prestane vizualni pregled. Ne uspe termično kroženje.

Vprašanje ročnega spajkanja
Za ročno predelavo in izdelavo prototipov je ločeno talilo veliko pomembnejše od spajkalne paste.
Peresa s fluksom, brizgalke s fluksom, kozarci s fluksom s čopiči za nanašanje-sodijo na delovno mizo vsakega tehnika. Pred spajkanjem nanesite talilo na vodnike komponent. Nanesite talilo na blazinice, preden namestite komponente. Za odspajkanje uporabite talilo, ker je stara spajka na teh blazinicah od prvotne montaže popolnoma oksidirala.
Za večino dela na namizju ne želite-clean ali RMA fluxa. V vodi-topen, če imate na voljo ultrazvočno čistilno opremo. Izogibajte se RA fluxu, razen če imate opravka z močno oksidiranimi površinami in imate pravi postopek čiščenja.
Spajkalna žica s polnjeno-žico očitno že vsebuje fluks. Toda zanašanje samo na jedrni tok je začetniška napaka. Zunanji tok, nanešen na spoj pred segrevanjem, dramatično izboljša vlaženje in skrajša čas izpostavljenosti toploti. Spoj se oblikuje hitreje in manj obremenjuje komponente.
Za večino predelav ne uporabljam-čistega lepljivega fluksa v brizgi. Nanesite majhno količino na blazinico, položite komponento, segrejte z likalnikom, končano. Ostanek je minimalen in ga je varno zapustiti.
Spajkalna pasta za izdelavo prototipov
Nekateri hobisti in majhne trgovine uporabljajo pasto za spajkanje za ročno-nameščene prototipe SMT, pretakanje v modificiranih opekačih ali na grelnih ploščah. To deluje, vendar zahteva razumevanje omejitev.
Spajkalna pasta za doziranje ima drugačno reologijo kot pasta za tiskanje. Vsebnost kovin je 84-87% namesto 89-91%. Pasta mora teči skozi konice brizg, ne da bi se zamašila. Uporaba paste za tiskanje šablon v brizgi ne deluje dobro.
Reflow profil je izjemno pomemben. Proizvajalci spajkalne paste določajo rampe predgretja, temperature namakanja, čas nad likvidusom, najvišjo temperaturo, stopnje hlajenja. Če znatno odstopate, dobite praznine, hladne spoje, nagrobnike, spajkalne kroglice, poškodbe komponent.
Večina nastavitev za ljubitelje ne more natančno nadzorovati profilov. Rezultati so različni. Profesionalci z razlogom uporabljajo prave reflow pečice s tekočim transportom in več ogrevalnimi conami.
Izbira
Kdaj uporabiti samo talilo: ročno spajkanje, predelava, odspajkanje, popravki,-sestavljanje skozi luknje z valovnim spajkanjem.
Kdaj uporabiti pasto za spajkanje: sklop za površinsko montažo s spajkanjem, avtomatizirana proizvodnja, -natisnjena šablona SMT.
Materiali niso zamenljivi. Poskus uporabe spajkalne paste za ročno spajkanje povzroči nered. Poskus uporabe samega fluksa za montažo SMT ne povzroči spajkalnih spojev, ker ni kovine.
Spajkalna pasta za shranjevanje zahteva hlajenje in kratek rok trajanja. Flux je bolj prizanesljiv, vendar se z leti še vedno poslabša.
Za zanesljivost oba zahtevata razumevanje specifične vključene kemije. Ne-clean ni univerzalno varen. Vodo{3}}topno zahteva temeljito čiščenje. Kolofonija potrebuje čiščenje za konformni premaz.
Zmeda pri nakupu med pasto in fluksom? V tej industriji se nenehno dogaja. Katalogi jih navajajo blizu enega drugega. Številke delov so podobne. Opisi omenjajo "spajkanje" za oba.
Samo zapomnite si: pasta vsebuje kovino. Flux ne. Vse ostalo izhaja iz tega temeljnega razlikovanja.
Hitra opomba o-brez svinca
Prehod industrije na spajkanje brez{0}}svinca, ki se je začel okrog leta 2006, je znatno spremenil formulacije talil in past.
-Zlitine brez svinca-običajno SAC305 (96,5 % kositra, 3 % srebra, 0,5 % bakra)-se talijo okoli 217 stopinj v primerjavi s 183 stopinjami za tradicionalni kositer-svinec. Ta 34-stopinjska razlika se sliši zanemarljivo, vendar povzroči spremembe kemije toka. Aktivatorji morajo ostati stabilni dlje časa pri višjih temperaturah. Procesno okno se zoži. Vse postane manj prizanesljivo.
Spajka-brez svinca tudi zmoči površine manj agresivno kot kositr{1}}svinc. Površinska napetost je večja. Komponente so bolj verjetno nagrobnik. Lažje se oblikujejo mostovi. Videz fug je naravno bolj dolgočasen od sijočih kositrnih-svinčenih spojev, ki so včasih označevali kakovost.
Formulacije fluksa so se razvile za kompenzacijo. Sodobni ne-čisti tokovi za aplikacije brez-svinca uporabljajo višje{3}}temperaturne aktivatorje in zagotavljajo podaljšano življenjsko dobo pri povišanih temperaturah ponovnega polnjenja. Niso pa nujno združljivi-za nazaj s postopki-svinca in mešanje formulacij povzroča težave.
Če delate v okolju, ki še vedno uporablja kositer-svinec za izvzete aplikacije-medicina, letalstvo, vojska-se prepričajte, da se vaš talilnik in pasta ujemata s sistemom zlitin. Kemikalije so optimizirane drugače.
Kar nihče ne omenja
Statistika 50-90%.
Študije dosledno kažejo, da nekje med polovico in devetdeset odstotkov napak pri sestavljanju SMT izvira iz tiska spajkalne paste. Ne umestitev. Ne reflow. Tiskanje.
Nanos paste je napačen-preveč, premalo, razmazan, zamaknjen, premoščen na šabloni-in nadaljnji postopki tega ne morejo nadomestiti. Izgubili ste že, preden so komponente sploh prišle na ploščo.
To pomeni, da so kakovost spajkalne paste, ravnanje s pasto, oblikovanje šablone, kalibracija tiskalnika in okoljski nadzor pomembnejši, kot priznava večina tovarn. Pozornost pritegnejo bleščeči stroji za izbiranje-in-postavljanje ter prefinjene peči za prelivanje. Tiskalnik paste se zanemari.
Medtem je fluxu namenjeno še manj pozornosti, ker je "samo" čistilna kemija. Toda težave z ostanki fluksa povzročajo vrnitev polja leta kasneje. Do takrat so že vsi pozabili, kateri fluks je bil uporabljen pri kateri zgradbi.
Vse dokumentirajte. Datirajte svoje materiale. Sledite številkam lotov. Detektivsko delo, potrebno za diagnosticiranje okvar polja,-povezanih s fluxom, je brez dokumentacije v bistvu nemogoče.
To ni glamurozen nasvet. Prav tako paste ne hladite pravilno ali pustite, da se segreje pred uporabo, ali po potrebi očistite ostanke. Osnove določajo, ali plošče delujejo zanesljivo deset let ali skrivnostno odpovejo po osemnajstih mesecih.
Spajkalna pasta in talilo nista razburljiva materiala. To niso mikroprocesorji ali senzorji ali RF komponente, zaradi katerih je elektronika impresivna. So sivi goop, ki drži vse skupaj.
Zavedajte jih narobe in nič drugega ni pomembno.


